
包装技術者に香水ボトルの信頼性の理由を尋ねると、その答えはガラスではありません。それはポンプです。アルミニウム製の香水スプレー ポンプは、厳しい公差内で動作する必要があります。シェル、カラー、内部バルブの部品は、数分の 1 ミリメートルの精度で位置合わせする必要があり、そうしないと、ポンプから漏れが発生したり、スプレーが不均一になったり、呼び水が失われたりします。これらのポンプがどのように作られるかを理解することは、バイヤーがサプライヤーの能力を評価し、現実的な品質期待を設定し、充填ラインでの包装の失敗を回避するのに役立ちます。
アルミニウム製香水スプレー ポンプは、単一の素材や単一のプロセスではありません。金属、プラスチック、エラストマー部品のアセンブリです。アルミニウムのシェル、カラー、キャップは通常、金属コイルまたはブランクから形成されます。ピストン、ステム、アクチュエータ ノズルは射出成形プラスチックです。バルブ内のスプリングとボールはステンレス鋼です。シーリングガスケットはフレグランス配合物と互換性のあるエラストマーで作られています。
それぞれの材料は特定の仕事のために選択されます。アルミニウムはポンプの構造的剛性と高級感を与えます。プラスチックは低摩擦の動きと正確な計測ジオメトリを提供します。ステンレススチールは安定したバネ力を提供します。これらの材料の組み合わせによって、何マイクロリットルのフレグランスが分配されるか、アクチュエータを押すのにどのくらいの力が必要か、輸送中や保管中にポンプに漏れがないかどうかが決まります。
ほとんどのアルミニウム製ポンプ シェルは、コイルから切り出された平らなディスクとして始まります。プレス機でディスクをカップに深絞りし、目標の直径と肉厚に達するまで再絞りしてトリミングします。同じスタンピングおよび成形能力により、アルミニウム製のカラーおよびキャップが製造されます。社内でのアルミニウムのプレス加工は、メーカーがポンプを組み立てる前に壁の厚さを制御できる理由の 1 つです。
壁の厚さが数百分の数ミリメートルでも変化すると、圧着によってボトルネックの周囲に均一なシールを形成できなくなります。リムにバリがあるとガスケットを損傷する可能性があります。陽極酸化処理後、表面の傷が目立つ場合があります。これらの問題は、ポンプを組み立てた後ではなく、プレス段階で最もよく解決されます。
クリンプ ポンプは、ガラスの首の周りでひび割れることなく変形するシェルの能力に依存しています。シェルの内径、クリンプの深さ、リムの状態をすべて制御する必要があります。対照的に、スクリューポンプでは、ボトルの仕上げに合わせて正確に形成されたねじ山が必要です。
この成形アルミニウム構造の一例は、 20mmアルミネジ香水ファインミストポンプ噴霧器 、外径20.8mmとネジ付きアルミニウムハウジングを組み合わせています。
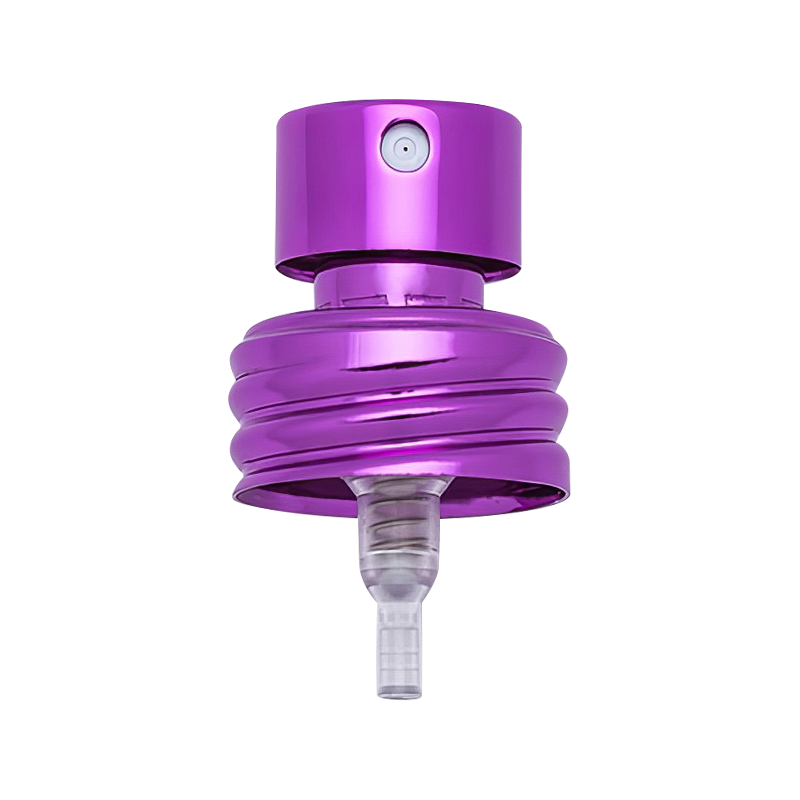 カスタム XY-LK-20.8CK 20 ミリメートルアルミネジ香水ファインミストポンプ噴霧器 OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd.は、カスタムおよび卸売XY-LK-20.8CK 20mmアルミニウムネジ香水ファインミストポンプを専門としています。 製品を見る→
アルミニウムのシェルの内側には、ピストン、ステム、ボール逆止弁、スプリング、ディップチューブなどのポンプ機構があります。これらの内部コンポーネントのほとんどはプラスチックであり、射出成形によって製造されます。寸法精度により、スプレーあたりの投与量が決まります。
フレグランスポンプは、標準的な 90 マイクロリットルのストロークなどの出力によって説明されることがよくあります。この数値は、計量チャンバーの直径と有効ストローク長から得られます。ピストンがわずかに大きいと摩擦が増加する可能性があります。サイズが小さすぎると、液体がチャンバーを迂回する可能性があります。適切な射出成形により、大規模な生産工程にわたって部品の形状が安定した状態に保たれます。
ピストンの端に小さなバリがあるだけでも、ポンプを押しにくくしたり、固着したりする可能性があります。ポンプ本体が歪んでいると、計量チャンバーに空気が入り、数回スプレーした後にポンプの呼び水が失われる可能性があります。高エタノール配合物を使用するブランドの場合、プラスチックは化学的な膨張や亀裂にも耐える必要があります。
ガスケットとスプリングも同様に重要です。ガスケットはポンプがボトルに取り付けられている領域を密閉し、スプリングが各スプレー後に戻る力を提供します。どちらも、香油、エタノール、エッセンシャルオイルとの接触に耐えなければなりません。水中で動作するポンプは、刺激の強いフレグランス濃縮物では故障する可能性があるため、材料の適合性テストが開発プロセスの一部となっています。
成形後、アルミニウム部品には陽極酸化処理が施されます。この電気化学プロセスにより、金属表面に緻密な酸化物層が形成されます。この層は硬度を向上させ、腐食から保護し、金、銀、黒、ローズゴールド、またはカスタム ブランド カラーの染料を吸収します。香水のパッケージの場合、陽極酸化は見た目を美しくするだけの作業ではありません。これは、裸のアルミニウムと環境の間の主な障壁です。
陽極酸化処理が不十分だと、時間の経過とともに色の不一致、酸化痕、または表面のくすみが発生する可能性があります。購入者は、最終製品に使用するのと同じ照明条件下でサンプルの仕上げを検査する必要があります。あ 陽極酸化カラーの酸化と摩擦跡を防ぐためのガイド 取り扱いと梱包を通じて表面品質がどのように維持されるかを説明します。
装飾金属パーツの場合は、 金または銀の陽極酸化された香水の段付きカラー は、同じアルミニウム基板が陽極酸化プロセスに応じて、どのように非常に異なる外観仕上げを実現できるかを示しています。
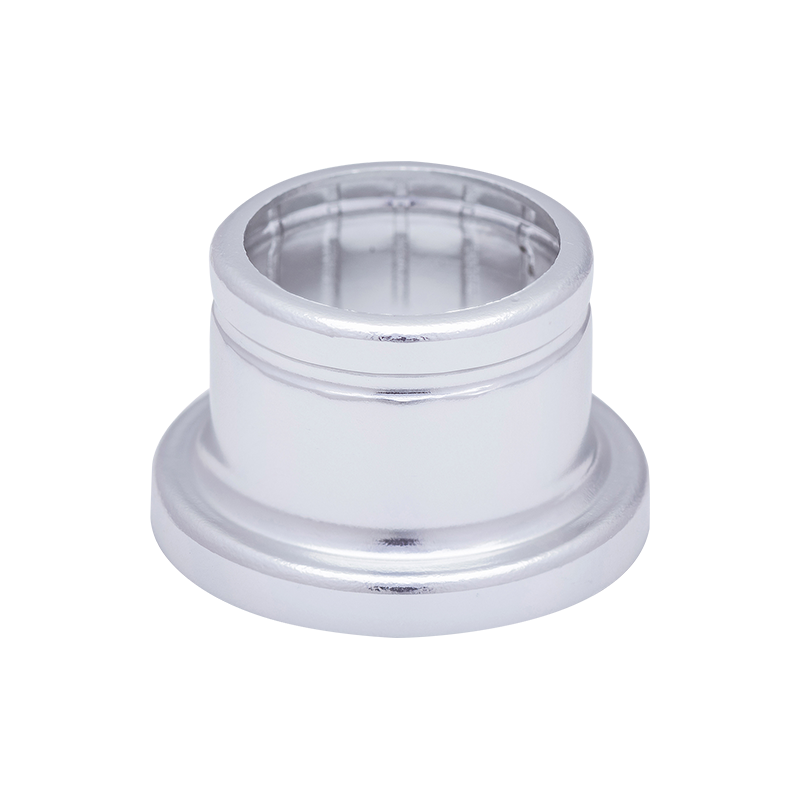 カスタム XY-ZT-17.3*14DBSNG ゴールド/シルバー香水キャップ首輪アルミ段付き首輪 Zhangjiagang XinYe Chemical Sprayer Co., Ltd.はカスタムおよび卸売を専門としています XY-ZT-17.3*14DBSNG ゴールド/シルバー香水キャップ カラーアルミニウム... 製品を見る→
組み立ては精度がパフォーマンスにつながる場所です。プラスチック製のポンプ本体をアルミニウムのシェルに挿入し、スプリングとボールを配置し、ステムとアクチュエーターを位置合わせして、ディップチューブを取り付けます。最終的な取り付け方法はポンプのスタイルによって異なります。
クリンプポンプはガラスボトルのネックに機械的に押し付けられ、金属の変形によってシールを形成します。クリンプレスポンプはその変形を回避するため、一部の充填ラインを簡素化できますが、異なるガスケット戦略が必要です。スクリューポンプはネックにねじ込まれているため、取り外しや再取り付けが簡単です。
15mm ネックの場合、 ボディが短い15mmクリンプパフュームファインミストポンプスプレー コンパクトな選択です。このカテゴリの動作の詳細については、次のドキュメントを参照してください。 香水および化粧品噴霧器用の FEA15 クリンプ ポンプ技術の概要 .
 15mm FEA15 自動フレグランス充填用圧着香水ポンプ噴霧器 アクチュエータの移動距離が短く、自動瓶詰めライン用に最適化された、高一貫性の 15 mm クリンプ香水ポンプです。信頼性の高い投与量を確保し、... 製品を見る→
自動組み立てによりばらつきが減少しますが、これはプロセスが正しく設定されている場合に限ります。クリンプ深さ、スプリングシート、ガスケットの配置、およびアクチュエータの位置合わせはすべて、狭い制限内で制御する必要があります。圧着が緩すぎるとポンプから漏れが発生します。締めすぎるとガスケットが切れたり、組み立て中にボトルが割れる可能性があります。
以下の表は、主な製造段階、重要なパラメータ、および制御が失われたときに発生する可能性のある障害をまとめたものです。
| ステージ | 主要パラメータ | 品質リスク |
|---|---|---|
| アルミプレス加工 | 肉厚、直径、表面仕上げ | 肉厚の不均一、傷、バリ |
| 射出成形 | 部品寸法、表面仕上げ | 反り、バリ、ノズルチャネルの詰まり |
| 陽極酸化処理 | 酸化層の厚さ、色の一貫性 | 色の不一致、接着不良、腐食 |
| 組み立て | クリンプ深さ、スプリングシート、ガスケットの配置 | 漏れ、アクチュエータの緩み、スプレー出力の不安定 |
| テスト | 呼び水量、ストローク力、スプレーパターン | 充填ラインを汚染する可能性のある拒否されたユニット |
ネジ式クロージャにも同じ原則が適用されます。アルミニウム シェルには、13/415 や 18/410 などの標準化された仕上げに適合するネジ山を付けることができます。これらのフォーマットが実際にどのように動作するかを理解する必要がある購入者は、以下を読むことができます。 アルミニウム製スクリューファインミストポンプ噴霧器が技術の反復から市場パターンへとどのように進化したか .
アルミニウム香水スプレーポンプ製造における品質管理は、一度の最終検査ではありません。これは、スタンピング、成形、陽極酸化処理、組み立ての各段階で発生します。専任の QC および R&D スタッフを抱えるメーカーは、ポンプが充填ラインに到達する前に、コンポーネントの寸法を測定し、スプレー量をテストし、漏れをチェックできます。
XinYe Chemical Sprayer は 3 つの生産拠点を運営しており、合わせて 100,000 平方メートルの土地と 250,000 平方メートルの床面積をカバーし、600 人以上の従業員を擁しています。 100 名近い従業員が品質管理と技術開発に取り組んでいます。同社はまた、品質管理システムが ISO9001-2008 認証を取得していると述べています。製造チェーンには、アルミニウムのスタンピング、射出成形、アルミニウムの陽極酸化処理、および自動組立が含まれており、購入者は重要なポンプ コンポーネントの責任ある単一の供給元を得ることができます。
サプライヤーを評価するときは、次の点を確認してください。
製造プロセスを理解すると、これらの質問が文脈に沿ったものになります。ポンプがテストで失敗しても、通常は偶発的な欠陥ではありません。これは、スタンピング、成形、または組み立て時の公差の問題の結果です。適切な質問をすることで、購入者はポンプ自体と同じくらい正確なプロセスを備えたサプライヤーを選択できます。
Tel: +86-13812990918
Phone: +86-512-58962260
Address: 張家港市楽嶼香群路3号。


